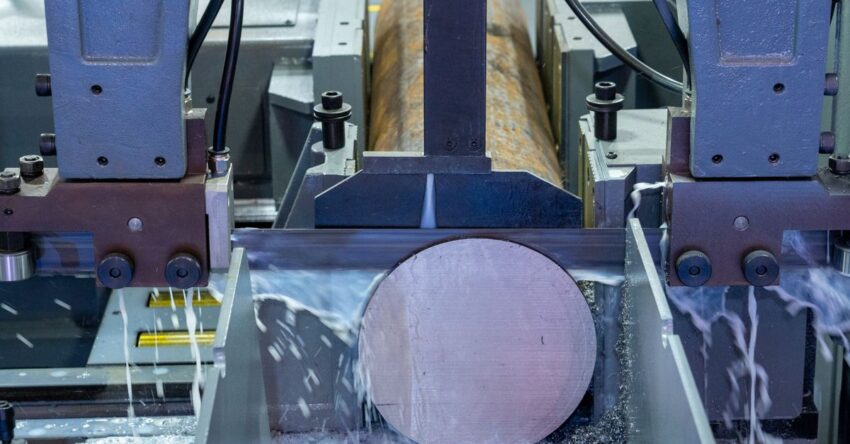
A fémvágó szalagfűrész vágásminőségét a szalagvezetők állapota, a szalag feszessége és az előtolás szabályozása határozza meg. Ismerje meg a választás és üzemeltetés szempontjait a CORMAK gépeknél.
Mitől függ a fémvágó szalagfűrész vágásminősége és üzemeltetési költsége?
Egy lakatosműhelyben sokszor már az első vágásnál eldől, mennyi sorjázás és utómunka vár a munkadarabra. A felület minősége a szalagvezetők állapotán, a szalag feszességén és az előtolás szabályozásán múlik. A golyóscsapágyas vezetők például megakadályozzák, hogy a szalag elhajoljon vágás közben. Ezért már a vásárlás előtt érdemes kiválasztani a megfelelő fémvágó szalagfűrészt, mert a gép felépítése határozza meg, mennyire lesz egyenletes a vágás. Ilyen CORMAK szalagfűrészeket a Teac Szerszámgép Webáruház forgalmaz.
A szalagfűrész az abrazív tárcsás daraboláshoz képest keskeny vágórést hagy, ami rozsdamentes acélnál, szerszámacélnál vagy réznél érezhetően kevesebb anyagveszteséget jelent. Alacsonyabb fordulaton dolgozik, ezért nem szór szikrát, és kevesebb por és füst keletkezik. A hűtő-kenő emulzió elvezeti a súrlódási hőt, keni a szalagot és kimossa a forgácsot, így a szalag tovább bírja. A hidraulikus süllyesztésszabályozás egyenletes terhelést ad a szalagnak, ami szintén a cserék gyakoriságát csökkenti. Az üzemeltetési költséget tehát nemcsak a gép, hanem a szalagcsere, az anyagveszteség és az utómunka mennyisége is alakítja.
Mire figyeljen a szalagfűrészlap kiválasztásánál és a gép beállításánál?
A szalag kiválasztásánál négy dolgot érdemes sorra venni: a méretét és a géppel való kompatibilitását, a vágandó anyag fajtáját, a munkadarab falvastagságát és a fogosztást. Vékony falú csőnél és zártszelvénynél a sűrűbb fogazat kíméli a szalagot. Tömör rúdnál ritkább fogazat kell, hogy a forgács elférjen a fogak között. Fémipari használatra gyakran bimetál szalagot választanak, mert az megfelelő körülmények között kopásálló és hosszú élettartamú. A gyártó által megadott vágási paraméterek jó kiindulópontot adnak a próbavágásokhoz.
A gép beállításánál először a szalagsebességet kell az anyaghoz igazítani. A CORMAK kínálatában többfokozatú és egyes típusoknál fokozatmentesen szabályozható gépek is vannak, a rozsdamentes acél és az alumínium pedig eltérő értéket kíván. Ezután jön az előtolás: a gravitációs gépeknél a kar saját tömege nyomja lefelé a szalagot, a hidraulikus munkahenger pedig a süllyedés sebességét szabályozza. A szalag feszességét rendszeresen ellenőrizni kell, ahol van hűtő-kenő rendszer, ott pedig a folyadék állapotát is. A 230 V-os változat háromfázisú hálózat nélkül is működik, a 400 V-os háromfázisú betáplálást kér. A vágási teljesítményt azonban a motor és a gép teljes kialakítása adja, nem a tápfeszültség. Ha szögben is kell vágni, például 45°-ban acélkeretekhez, a forgatható kar vagy satu tartományát modellenként érdemes megnézni.
Hogyan változik a fémmegmunkálás, és mit jelent ez a szalagfűrészt választó műhelynek?
A műhelyek elvárásai a gazdaságosabb üzemeltetés és a kényelmesebb kezelés felé tolódtak. A fokozatmentes, inverteres szalagsebesség-szabályozás azért terjed, mert szerkezeti acélhoz, inoxhoz, alumíniumhoz és bronzhoz külön-külön más érték az ideális. Ugyanígy alapelvárás lett a gyors szalagcsere és a feszesség mérőórás ellenőrzése, mert a szalagcserével töltött idő közvetlenül termeléskiesés. Egy mai fémvágó szalagfűrész emellett csendesebb hajtóművel, rezgéscsillapított géptesttel és forgácsgyűjtő tállal is készülhet.
A másik nagy változás az automatizálás. Sorozatgyártásban a félautomata és automata gépek maguk adagolják az anyagot, és a vágás után felemelik a keretet. A gravitációs előtolású gép nem adagol automatikusan, a befogást és a következő vágási pozíció beállítását a kezelő végzi, ezért egyedi darabokra, kisebb és közepes sorozatokra való. Ha a műhelyben naponta sok azonos hosszúságú alkatrészt kell darabolni, érdemes az automata gépeket is megvizsgálni. A szerelők és építőipari kivitelezők közben a hordozható szalagfűrészek felé is nyitnak, a műhelyben álló gépnél viszont a stabil vágás és a vezetők minősége marad a döntő.
A forgalmazó szerepe a gépvásárlástól a szervizig
A gépválasztásnál az is számít, ki szervizeli később a gépet. Vásárlás előtt érdemes tudni, hogy a Teac Szerszámgép Webáruház adatai szerint a lengyel CORMAK gyártó gépeit Magyarországon kizárólag ők képviselik. Saját szervizük 2002 óta működik, és magyar nyelvű dokumentációt, valamint hazai alkatrészellátást is biztosítanak a forgalmazott gépekhez. Szalagfűrésznél ez azt jelenti, hogy a használati útmutató magyarul olvasható, a kopó alkatrészeknek pedig van hazai beszerzési útja.
A CORMAK szalagfűrészek között 230 V-os és 400 V-os változatok is vannak, a kisebb műhelyeknek szánt és a rendszeres ipari használatra alkalmas modellek egyaránt. A webáruház munkatársai abban segítenek, hogy a vágandó anyagok mérete, az elektromos hálózat és a használat gyakorisága alapján melyik gép illik a műhelyhez. A vásárlás után a gépet üzembe helyezik, és a kezelőket betanítják, így a szalagfeszítés és a sebességbeállítás már az első naptól a helyére kerülhet. Aki rendszeres ipari használatra keres fémvágó szalagfűrészt, érdemes előre összeírnia a legnagyobb darabolandó keresztmetszetet és az anyagfajtákat, mert ezek alapján szűkíthető a modellek köre.